Správy

Výrobný proces gumových dopravných pásov

2026-07-16 0 Nechajte mi správu

I. Príprava surovín (receptúra ​​na mieru)

Tri kategórie základných surovín sú presne dávkované podľa prevádzkových podmienok:

Gumové suroviny

Základná guma (prírodná guma/NR, SBR, EPDM, NBR) + spevňujúce látky (sadze, oxid kremičitý) + vulkanizačný systém (síra, urýchľovače) + funkčné prísady (antioxidanty, oteruvzdorné látky, retardéry horenia, zmäkčovadlá).

Rozlišuje sa podľa použitia: Guma vrchného krytu (odolnosť voči opotrebeniu a nárazu), guma spodného krytu (nízke trenie) a guma jadro/odber (špeciálne na lepenie na kostru).

Základné materiály kostry

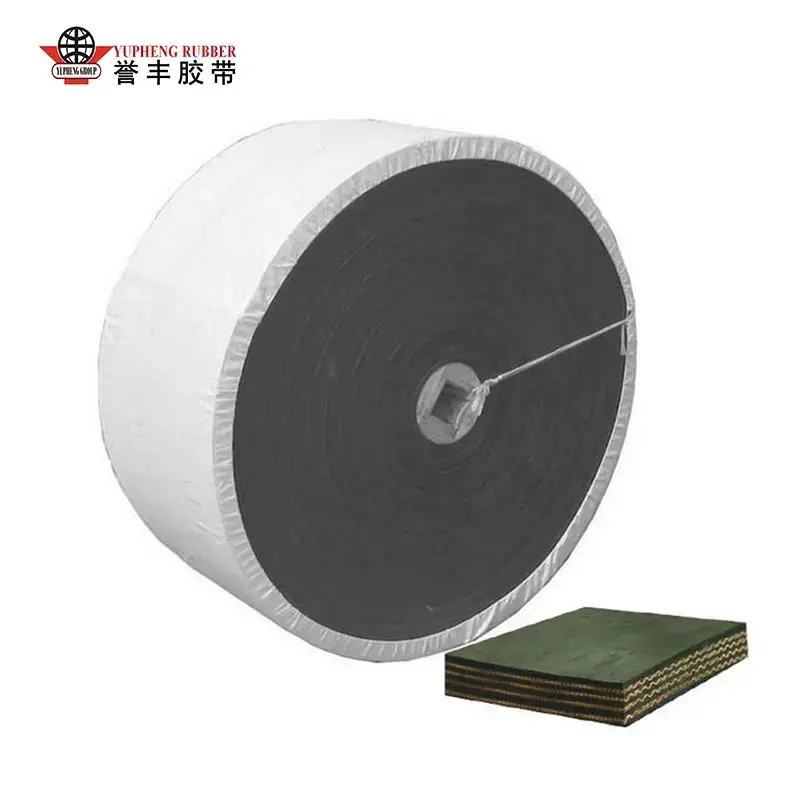
Látkové jadro: Polyester (EP), Nylon (NN) alebo bavlnené plátno; poskytuje vysokú pevnosť, viacvrstvovú nosnosť.

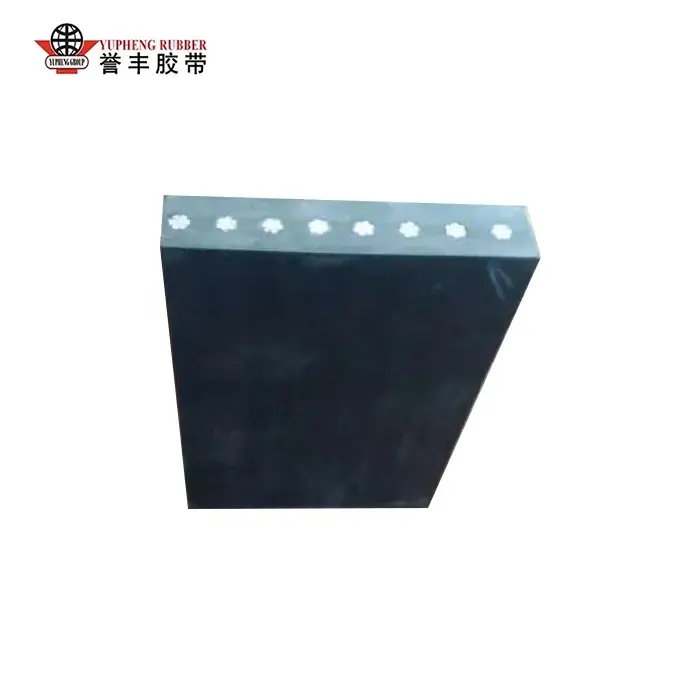
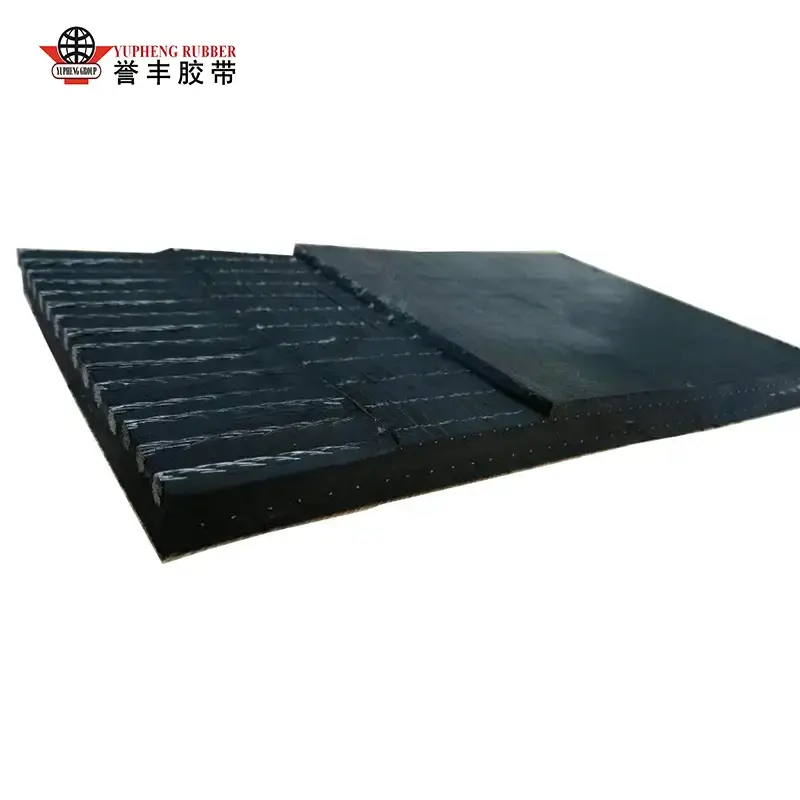
Jadro oceľového kordu: Pozinkované oceľové kordy; navrhnuté pre ťažobné aplikácie na veľké vzdialenosti s vysokým napätím.

Spojovacie činidlá

RFL dip roztok (resorcinol-formaldehyd-latex): Zabraňuje delaminácii medzi gumou a tkaninou alebo oceľovými kordmi.


II. Proces miešania (príprava kaučukovej zmesi; určuje základné vlastnosti)

Suroviny sa odvážia a privedú do uzavretého vnútorného mixéra; miešanie prebieha pri vysokých teplotách (120 – 160 °C) a vysokom tlaku po dobu 10 – 15 minút, aby sa zabezpečilo, že sadze a prísady budú úplne rozptýlené v základnej gume, čím sa zabráni aglomerácii alebo predčasnej vulkanizácii (spáleniu).

Zmes sa vypustí do otvoreného mlyna na ďalšie miešanie a chladenie, aby sa uvoľnilo vnútorné napätie.

Stroj na fóliu lisuje zmes do dosiek s pevnou hrúbkou; tieto sa ochladia a nechajú sa odpočívať/dozrieť 4–24 hodín, aby sa stabilizovala plasticita.

Vzorky sa testujú na tvrdosť, pevnosť v ťahu a priľnavosť; neštandardné šarže sú opätovne spracované, zatiaľ čo kvalifikované hárky sú uložené podľa kategórií pre budúce použitie.


III. Predúprava kostry (rozhodujúca pre zvýšenie pevnosti spojenia)

1) Predúprava plátna

Plátno sa vyrovná a zbaví prachu, potom sa ponorí do ponornej nádrže RFL a vysuší; to vytvára na povrchu vlákien plátna priľnavý film, ktorý zabraňuje následnej delaminácii alebo oddeleniu. 2) Predúprava oceľového lana

Pozinkované oceľové laná prechádzajú odmasťovaním a odhrdzovaním, po ktorých nasleduje fosfátovanie, aby sa vytvorila hrubá fosfátová vrstva, ktorá výrazne zvyšuje penetračnú priľnavosť k jadrovej gume; všetky káble sa narovnávajú rovnomerným napätím v rámci prípravy na ďalší krok.


IV. Kalandrovanie + tvarovanie (vrstvená zostava na výrobu zeleného pásu)

Možnosť A: Fabric-coredopravný pásformovanie

Pogumovanie cez štvorvalcový kalandr: Predupravené plátno prechádza cez kalandrovacie valce konštantnou rýchlosťou, s tenkou vrstvou jadrovej gumy rovnomerne nanesenou na obe strany, aby sa vyrobila jednostranná alebo obojstranná pogumovaná tkanina;

Viacvrstvová zostava: Vrstvy pogumovanej tkaniny sú zarovnané a naskladané podľa návrhu (napr. 3, 4 alebo 5 vrstiev), pričom medzi vrstvami je nanesená tenká vrstva jadrovej gumy, aby sa vytlačil zachytený vzduch;

Spodná a horná krycia gumová vrstva je aplikovaná (s vrchnou vrstvou je odolná voči opotrebovaniu) a okrajová guma je aplikovaná na utesnenie bokov;

Valce na lisovanie za studena kompaktujú zostavu, aby sa eliminovali vzduchové bubliny a vrásky, čím sa vytvorí nevulkanizovaný zelený pás.

Možnosť B: Tvarovanie dopravného pásu s oceľovým jadrom (vysokopevná aplikácia)

Viaceré oceľové laná sú usporiadané v rovnakých intervaloch a konštantnom napätí na formovacom stole, aby sa zabezpečilo rovnomerné rozloženie zaťaženia;

Položí sa spodná vrstva jadrovej gumy, káble sa zapustia naplocho do gumy a na vyplnenie medzier medzi káblami sa nanesie medzivrstva výplňovej gumy;

Sú aplikované zosilnené vrchné a spodné krycie gumové vrstvy a bočná tesniaca guma;

Vákuové lisovanie za studena spevňuje zostavu a zabraňuje vzniku vzduchových vreciek alebo pľuzgierov medzi káblami a gumou.

Špeciálne odvodené produkty

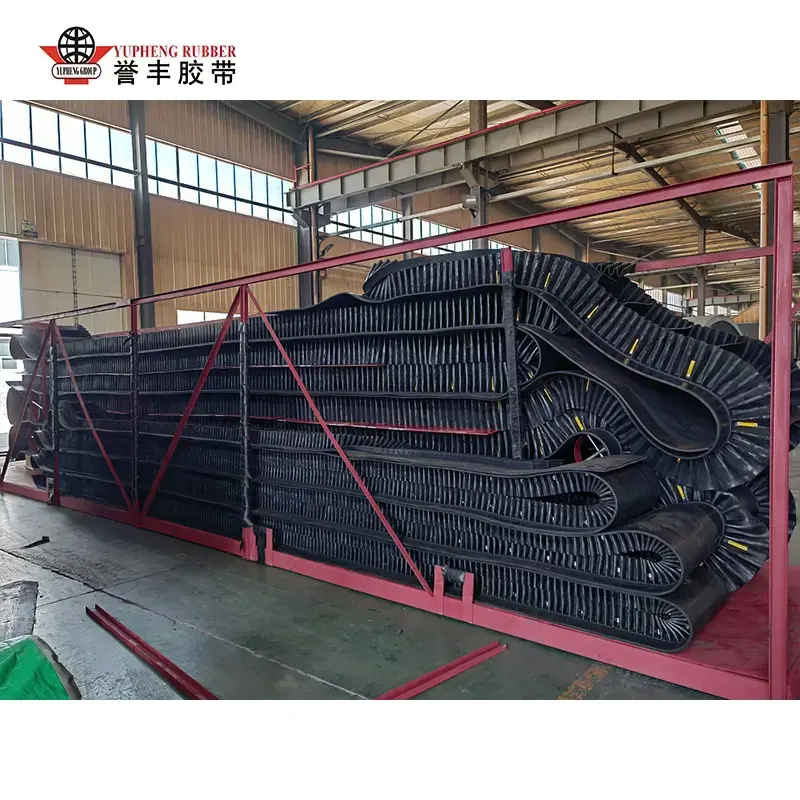
Bočné steny, príchytky a vzorované gumené dosky sa inštalujú súčasne počas tvarovania, aby sa vytvoril integrovaný polotovar s protišmykovým alebo strmým sklonomdopravné pásy. 


V. Vulkanizácia (proces vytvrdzovania jadra; trvalé zosieťovanie gumy)

Vulkanizácia je kritickým krokom, ktorý premieňa „mäkký polotovar zo surovej gumy“ na vysoko pevný hotový výrobok. Používajú sa dva hlavné typy zariadení:

Plochý vulkanizačný lis (dávkový proces; pre malé až stredné šírky alebo špeciálne pásy)

Polotovar pásu je umiestnený medzi viacvrstvové vyhrievané dosky. Podmienky spracovania: teplota 140–160°C, tlak 1,5–3 MPa a doba vulkanizácie od 15 do 60 minút v závislosti od hrúbky. Pri vysokej teplote a tlaku sa molekuly gumy zosieťujú a spoja gumové vrstvy a výstužnú štruktúru do jednotného celku.

Kontinuálny bubnový vulkanizátor (sériová výroba štandardných plochých pásov na dlhé vzdialenosti)

Oceľový pás nepretržite ťahá polotovar pásu konštantnou rýchlosťou cez vyhrievaný, natlakovaný bubon pre neprerušovanú vulkanizáciu. Táto metóda je vhodná pre dlhé dopravné pásy (dĺžka kilometrov), pričom zabezpečuje rovnomernú hrúbku a absenciu spojov sekcií.

Po vulkanizácii pás prechádza pomalým, postupným chladiacim procesom, aby sa zabránilo praskaniu alebo deformácii spôsobenej tepelnou rozťažnosťou a kontrakciou.


VI. Následné spracovanie a dokončovanie

Chladenie a nastavenie: Chladenie vzduchom alebo vodou na úplné zníženie teploty a uvoľnenie vnútorného vulkanizačného napätia;

Orezávanie okrajov: Odstránenie prebytočných otrepov/otrepov z oboch strán na štandardizáciu šírky pásu;

Povrchová úprava: Brúsenie, leštenie a značenie (model tlače, hodnotenie pevnosti, špecifikácie a dátum výroby);

Špeciálne spracovanie: Perforácia, rezanie na špecifické dĺžky a horúce spájanie hotových spojov podľa potreby.


Ďalšie :

-

Súvisiace správy
Nechajte mi správu
X
Súbory cookie používame, aby sme vám poskytli lepší zážitok z prehliadania, analyzovali návštevnosť stránok a prispôsobili obsah. Používaním tejto stránky súhlasíte s naším používaním cookies. Zásady ochrany osobných údajov
OdmietnuťPrijať